L'illusion de la solidité
Nous avons une confiance profonde et instinctive dans les objets solides. Nous supposons qu'une pièce métallique, un composant en céramique ou un bloc de poudre pressée est uniformément résistant partout.
Cette supposition est souvent fausse.
Dans de nombreux processus de fabrication, l'acte même de création introduit des défauts cachés. Comme une faille profonde sous terre, ces incohérences invisibles de densité sont les points de départ des défaillances futures : fissures, déformations et performances incohérentes. Ce n'est pas une défaillance du matériau, mais une défaillance d'une force fondamentale : la pression.
La tyrannie de la force uniaxiale
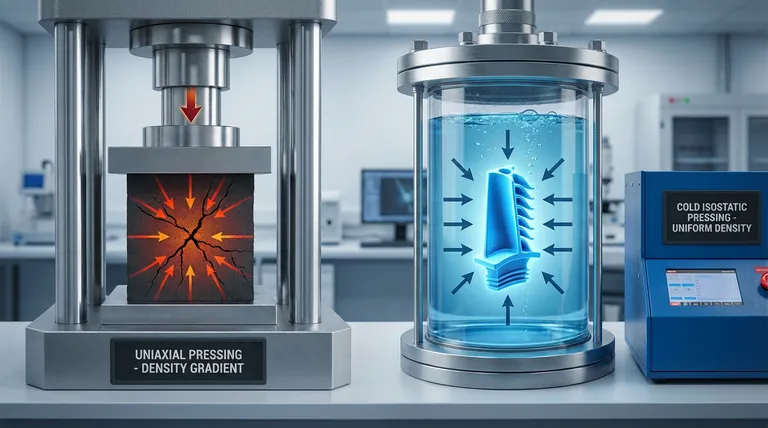
La compaction traditionnelle des poudres utilise une méthode simple et intuitive : une presse puissante actionne un poinçon dans une matrice rigide. C'est ce qu'on appelle le pressage uniaxial (ou biaxial). Il est rapide, efficace et excellent pour produire des formes simples en grands volumes.
Mais il a un péché physique caché : la friction.
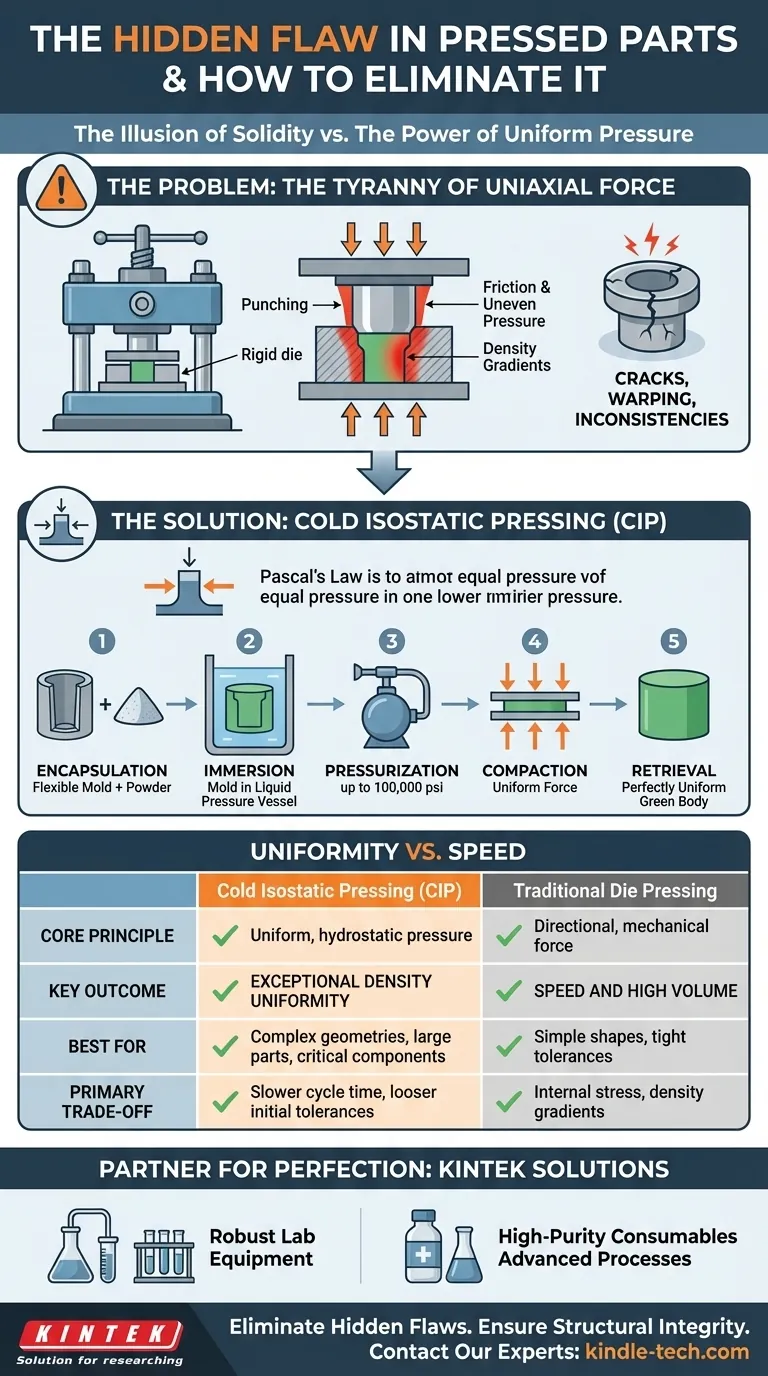
Lorsque la poudre est comprimée, les particules frottent contre les parois rigides de la matrice. Cette friction empêche la pression d'être transmise uniformément dans tout le composant. La poudre directement sous le poinçon devient incroyablement dense, tandis que le matériau dans les coins inférieurs reste plus lâche.
Le résultat est une pièce présentant d'importants gradients de densité. Ce ne sont pas de simples variations mineures ; ce sont des points de contrainte intégrés qui peuvent provoquer la déformation d'un composant pendant le chauffage, un rétrécissement inégal ou une fissuration sous charge.
Une solution élégante : la pression de partout à la fois
Et si vous pouviez presser un composant de toutes les directions simultanément, avec une force parfaitement uniforme ? C'est le principe fondamental du pressage isostatique à froid (CIP), et cela représente une approche fondamentalement plus élégante de la compaction.
Au lieu d'une force brute venant d'une seule direction, le CIP exploite la loi de Pascal. En submergeant un moule flexible dans un liquide et en pressurant ce liquide, la force est appliquée de manière égale à chaque point de la surface de l'objet. Il n'y a pas de friction de paroi de matrice car les "parois" sont un fluide.
Le processus est une application délibérée, en plusieurs étapes, de ce principe.
Le processus d'uniformité
- Encapsulation : La poudre brute est scellée à l'intérieur d'un moule flexible et étanche en élastomère. Ce moule définit la forme de la pièce mais ne résiste pas à la pression à venir.
- Immersion : Le moule scellé est placé dans une cuve sous pression, qui est ensuite remplie d'un milieu liquide (comme de l'eau ou de l'huile). Ce liquide est le grand égalisateur.
- Pressurisation : Une pompe externe pressurise le liquide, parfois jusqu'à une immense pression de 100 000 psi (690 MPa). Cette pression hydrostatique enveloppe le moule.
- Compaction : La force est transmise à travers le moule flexible à la poudre, compactant les particules ensemble avec une uniformité parfaite, créant un "corps vert" dense et solide.
- Récupération : La pression est relâchée, le liquide est drainé et le corps vert parfaitement uniforme est retiré.
Le composant résultant est exempt des gradients de densité internes qui affligent les pièces pressées uniaxiales. Sa structure interne est homogène, prévisible et fondamentalement plus solide.
L'anatomie d'une décision : uniformité contre vitesse
Choisir un processus de fabrication est un exercice psychologique autant que technique. Il vous oblige à définir ce que vous valorisez vraiment : la vitesse ou la perfection ? Le volume ou l'intégrité ?
Le CIP ne remplace pas toutes les autres méthodes. C'est un choix stratégique lorsque la qualité du matériau est non négociable.
| Caractéristique | Pressage isostatique à froid (CIP) | Pressage traditionnel en matrice |
|---|---|---|
| Principe de base | Pression hydrostatique uniforme | Force mécanique directionnelle |
| Résultat clé | Uniformité de densité exceptionnelle | Vitesse et haut volume |
| Idéal pour | Géométries complexes, grandes pièces, composants critiques | Formes simples, tolérances serrées |
| Compromis principal | Temps de cycle plus lent, tolérances initiales plus lâches | Contraintes internes, gradients de densité |
Si votre objectif est de produire des millions de rondelles simples au coût le plus bas, le pressage en matrice est le choix logique.
Mais si vous créez une aube de turbine complexe, un isolant céramique de grande taille ou un implant médical où des défauts internes pourraient être catastrophiques, vous n'optimisez plus pour la vitesse. Vous optimisez pour la certitude. Pour ces applications, le CIP est la voie supérieure.
De la théorie à la pratique : s'équiper pour la perfection
La recherche de matériaux sans défaut n'est pas seulement un exercice théorique. Elle nécessite des équipements précis et fiables capables d'exploiter d'immenses pressions avec un contrôle parfait. Atteindre la densité uniforme promise par le CIP est impossible sans une base d'outils de laboratoire et de consommables de haute qualité.
C'est là que le théorique rencontre le pratique. Chez KINTEK, nous nous spécialisons dans la fourniture d'équipements de laboratoire robustes et de consommables de haute pureté qui permettent aux chercheurs et aux fabricants de dépasser les limites des méthodes traditionnelles. Nos solutions sont conçues pour prendre en charge des processus avancés comme le pressage isostatique à froid, vous donnant les outils pour construire des composants avec la plus haute intégrité matérielle possible.
Éliminer les défauts cachés dans vos matériaux commence par l'adoption d'un meilleur principe de pression. Pour garantir que vos composants aient la densité uniforme et l'intégrité structurelle dont ils ont besoin, il est temps d'explorer les processus avancés. Contactez nos experts
Guide Visuel
Produits associés
- Presse isostatique à froid de laboratoire électrique divisée CIP pour pressage isostatique à froid
- Presse isostatique à froid électrique de laboratoire CIP pour pressage isostatique à froid
- Presse Isostatique à Froid Automatique de Laboratoire CIP Presse Isostatique à Froid
- Presse isostatique manuelle à froid CIP pour pastilles
- Moules de Pressage Isostatique pour Laboratoire
Articles associés
- Sélection d'un équipement de pressage isostatique pour le moulage à haute densité
- Comprendre le pressage isostatique : techniques à froid et à chaud
- Étapes de l'opération de pressage isostatique divisée
- Le pressage isostatique à froid change la donne en science des matériaux
- Principe et procédé de pressage isostatique à froid