Le défaut de la contrainte forcée
Quand on pense à "presser" quelque chose, notre intuition suggère un acte simple et linéaire : appliquer une force dans une seule direction. On pousse un piston ; on serre quelque chose dans un étau.
Cela fonctionne, mais cela masque un défaut fondamental.
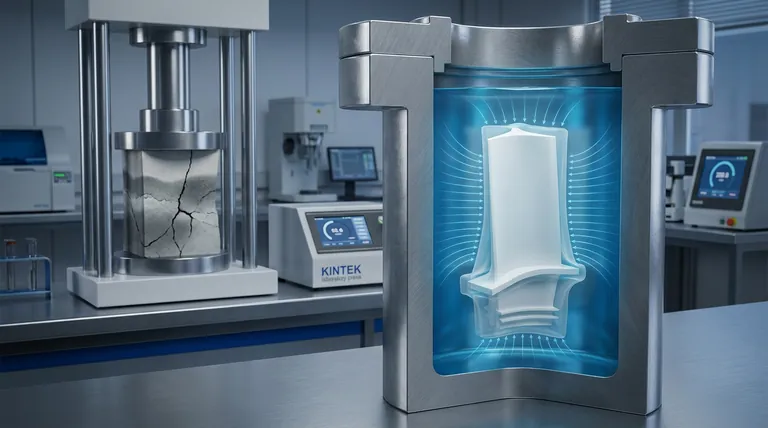
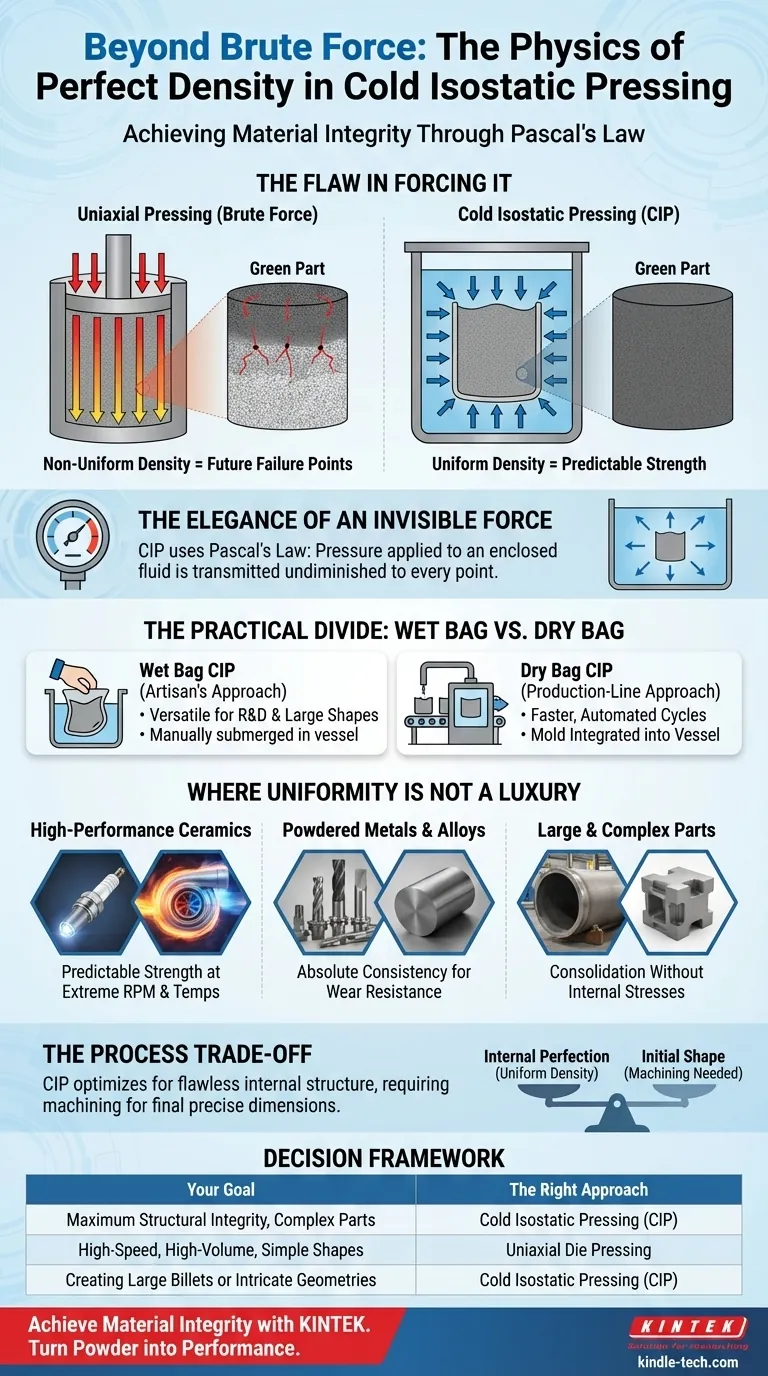
Imaginez essayer de compacter une poignée de poudre fine en un bloc solide et dense en utilisant uniquement un piston. Les particules directement sous le piston sont écrasées les unes contre les autres, mais les particules près des parois du conteneur subissent des frottements. La pression ne se transmet pas uniformément. Le résultat est un bloc dense sur le dessus, mais progressivement plus faible et moins consolidé vers le bas.
C'est le risque caché d'une densité non uniforme – une carte intégrée des futurs points de défaillance. Pour les composants haute performance, c'est inacceptable.
L'élégance d'une force invisible
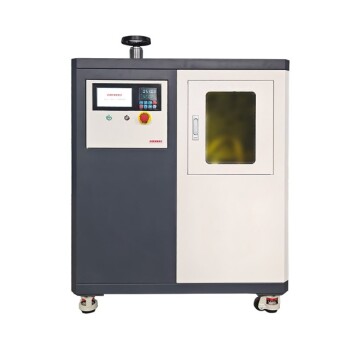
Le pressage isostatique à froid (CIP) offre une solution profondément différente, presque philosophique. Il ne repose pas sur la force brute d'une seule direction. Il entoure le matériau d'une pression uniforme venant de toutes les directions à la fois.
Le processus est une belle application d'un principe physique fondamental : la loi de Pascal. Elle stipule que la pression appliquée à un fluide confiné est transmise intégralement à chaque point du fluide.
En CIP, un moule souple rempli de poudre est immergé dans un liquide. Lorsque le liquide est pressurisé, cette pression – qu'elle soit de 30 000 ou 60 000 psi – est exercée également sur chaque point de la surface du moule. Il n'y a pas de parois de matrice créant des frottements, pas d'"ombres" où la pression est plus faible.
Le résultat est une pièce "verte" d'une densité exceptionnellement uniforme.
Pensez à l'isolant en céramique blanche d'une bougie d'allumage, une application classique du CIP. Il doit résister à des milliers de volts et à des variations extrêmes de température. Une minuscule variation de densité pourrait devenir une micro-fissure, et cette fissure pourrait entraîner une défaillance électrique. Le CIP garantit que la céramique est uniformément résistante, de son cœur à sa surface.
La division pratique : Sac humide vs Sac sec
Bien que le principe soit universel, son application se divise en deux approches principales, créant un compromis classique entre polyvalence et rapidité.
-
CIP à sac humide : Le moule rempli de poudre est scellé et immergé manuellement dans la cuve sous pression. Cette méthode est incroyablement polyvalente, idéale pour la R&D, le prototypage et la production d'une grande variété de formes grandes ou complexes. C'est l'approche de l'artisan.
-
CIP à sac sec : Le moule souple est intégré à la cuve sous pression elle-même. La poudre est chargée, pressurisée et éjectée dans un cycle beaucoup plus rapide et automatisé. C'est l'approche de la chaîne de production, conçue pour la rapidité et les volumes plus élevés.
Là où l'uniformité n'est pas un luxe
Le choix d'utiliser le CIP est motivé par des applications où l'intégrité du matériau est non négociable. Il s'agit de composants où un défaut caché n'est pas une imperfection cosmétique, mais une défaillance catastrophique qui attend de se produire.
Céramiques haute performance
Pour un rotor de turbocompresseur en nitrure de silicium tournant à plus de 100 000 tr/min, un seul point de faible densité est l'origine d'une fracture. Le CIP est utilisé pour former ces composants car une densité uniforme équivaut à une résistance prévisible sous des contraintes immenses.
Poudres métalliques et alliages
La création de billettes solides à partir de poudres de tungstène ou de carbure pour les outils de coupe nécessite une cohérence absolue. La non-uniformité signifie que l'outil s'usera de manière inégale et échouera prématurément. Le CIP produit des billettes qui peuvent être usinées en outils fiables et durables.
Pièces grandes et complexes
Pour les grands tubes, blocs ou outillages industriels, le pressage uniaxiale est souvent impossible. Le CIP est le seul moyen pratique de consolider des volumes massifs de poudre en une seule forme dense sans introduire les contraintes internes qui la déchireraient lors du frittage final.
La psychologie d'un compromis de processus
Choisir un processus de fabrication va au-delà de ses spécifications techniques ; il s'agit de ce que vous optimisez et des risques que vous êtes prêt à accepter.
Le CIP optimise la perfection interne au détriment de la forme initiale.
Le principal avantage du CIP est l'élimination virtuelle des gradients de densité. Vous choisissez de pré-charger l'effort pour garantir l'intégrité du matériau. Cela évite la découverte coûteuse et dangereuse de défauts qui apparaissent plus tard – pendant le frittage, l'usinage, ou pire, pendant le fonctionnement.
Le compromis est la précision dimensionnelle. Une pièce verte issue du CIP n'a pas les dimensions nettes et exactes de celle fabriquée dans une matrice à outillage rigide. C'est un "ébauche" précisément consolidée. La forme finale doit être obtenue par usinage, généralement après frittage. C'est une décision consciente : privilégier une structure interne sans défaut plutôt qu'une forme externe initiale parfaite.
Un cadre de décision
| Lorsque votre objectif est... | L'approche appropriée est... |
|---|---|
| Une intégrité structurelle maximale dans des pièces complexes | Le pressage isostatique à froid (CIP) est le choix évident pour sa densité uniforme. |
| Une production rapide et en grand volume de formes simples | Le pressage en matrice uniaxiale est souvent plus rentable et plus rapide. |
| La création de grandes billettes ou de géométries complexes | Le pressage isostatique à froid (CIP) offre une voie pratique là où d'autres méthodes échouent. |
En fin de compte, le CIP n'est pas seulement une autre façon de façonner la poudre. C'est une technique fondamentale pour construire des matériaux haute performance à partir de la particule, garantissant que le composant final est aussi solide à l'intérieur qu'il en a l'air à l'extérieur.
Atteindre ce niveau d'intégrité des matériaux commence par un équipement qui offre un contrôle et une répétabilité absolus. Chez KINTEK, nous fournissons l'équipement de laboratoire spécialisé et les consommables qui transforment la poudre en performance. De la R&D sur les céramiques avancées à la production pilote de composants métalliques, nos solutions sont conçues pour répondre aux exigences précises de processus tels que le pressage isostatique à froid.
Si vous relevez des défis où l'uniformité du matériau est la clé du succès, Contactez nos experts.
Guide Visuel
Produits associés
- Presse isostatique à froid de laboratoire électrique divisée CIP pour pressage isostatique à froid
- Presse isostatique à froid électrique de laboratoire CIP pour pressage isostatique à froid
- Presse Isostatique à Froid Automatique de Laboratoire CIP Presse Isostatique à Froid
- Presse isostatique manuelle à froid CIP pour pastilles
- Presse isostatique à chaud pour la recherche sur les batteries à l'état solide
Articles associés
- Sélection d'un équipement de pressage isostatique pour le moulage à haute densité
- Comprendre le pressage isostatique : techniques à froid et à chaud
- Étapes de l'opération de pressage isostatique divisée
- Le pressage isostatique à froid change la donne en science des matériaux
- Principe et procédé de pressage isostatique à froid