Un seul point de défaillance
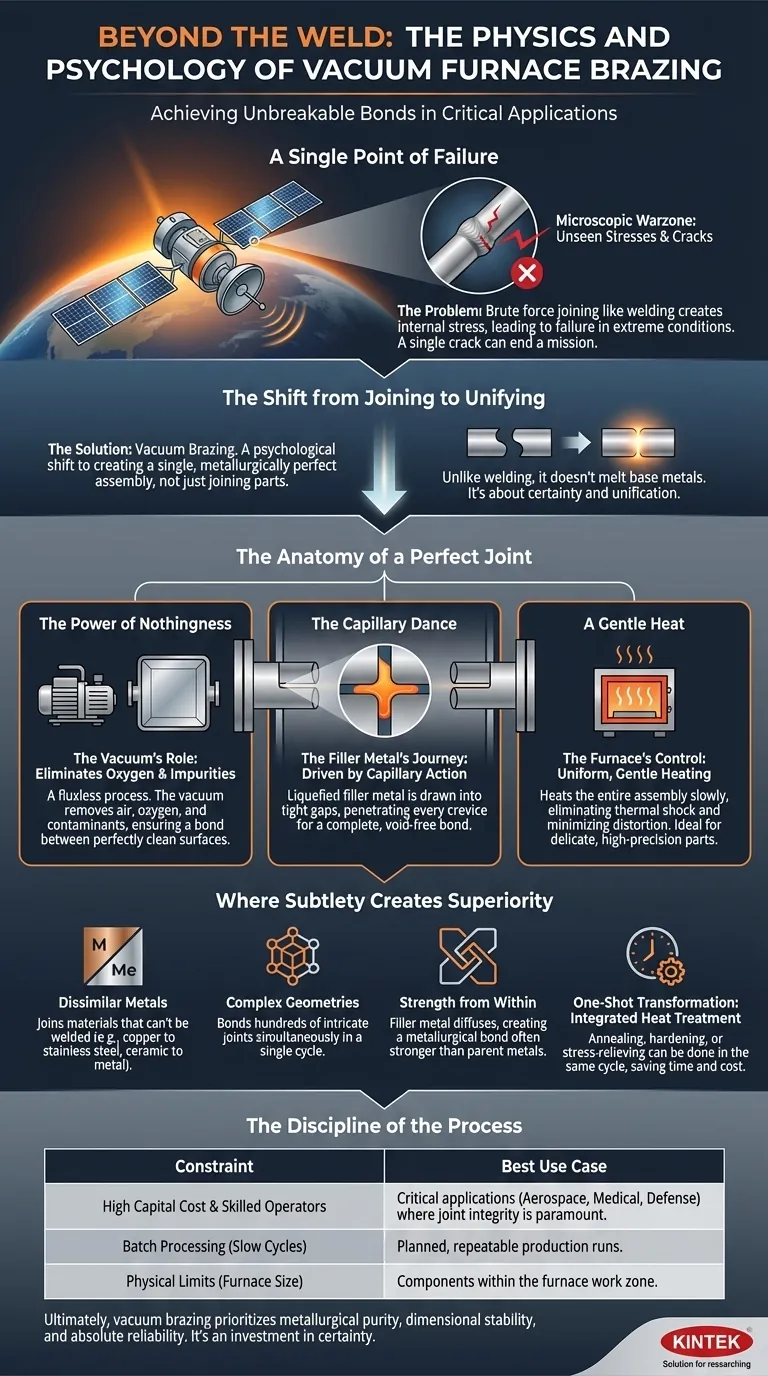
Imaginez un satellite en orbite. Il subit des cycles thermiques brutaux, passant d'une chaleur torride à un froid cryogénique. Au plus profond de sa structure, une minuscule conduite de carburant, assemblée par une soudure conventionnelle, transporte un propergol volatil. Avec le temps, les contraintes internes invisibles du processus de soudage — une zone de guerre microscopique de métal dilaté et contracté — cèdent. Une fissure capillaire se forme. La mission échoue.
Ce scénario ne concerne pas seulement une soudure défaillante ; il concerne les limites d'une certaine mentalité. Nous pensons souvent à l'assemblage de métaux comme à un acte de force : faire fondre, fusionner et forcer une liaison. Mais dans les applications où l'échec n'est pas une option, la solution la plus robuste est souvent une question de soustraction, pas d'addition.
Il s'agit de créer une liaison en l'absence de tout ce qui pourrait la compromettre.
Le passage de l'assemblage à l'unification
Le brasage sous vide représente un changement psychologique, passant du simple « assemblage » de composants à la création d'un ensemble unique, unifié et métallurgiquement parfait.
Contrairement au soudage, il ne fait jamais fondre les métaux de base. Au lieu de cela, il utilise un environnement précis et contrôlé pour introduire un métal d'apport qui s'écoule dans les joints par la force subtile et irrésistible de l'action capillaire.
Le résultat ressemble moins à une réparation qu'à une connexion transparente et intégrée, tissée dans la structure même des matériaux parents. C'est un processus choisi non pour sa rapidité, mais pour sa certitude.
L'anatomie d'un joint parfait
Pour apprécier l'élégance de cette méthode, il faut comprendre comment ses éléments clés fonctionnent de concert pour réaliser ce que la force brute ne peut pas.
Le pouvoir du néant : le rôle du vide
Le processus se déroule à l'intérieur d'une chambre à vide, mais le vide n'est pas une scène passive. C'est l'ingrédient actif le plus critique. En éliminant pratiquement tout l'air, il élimine l'oxygène — le principal catalyseur de la formation d'oxydes qui contaminent et affaiblissent un joint.
Cela crée un processus sans flux. Aucun flux chimique corrosif n'est nécessaire pour nettoyer les surfaces, car le vide lui-même est le purificateur ultime. Il extrait les impuretés et les gaz piégés du métal, garantissant que la liaison se forme entre deux surfaces parfaitement propres.
La danse capillaire : le voyage du métal d'apport
Un métal d'apport soigneusement sélectionné, dont le point de fusion est inférieur à celui des composants, est placé près du joint. Lorsque le four chauffe uniformément l'ensemble, ce métal d'apport se liquéfie.
C'est là que la magie silencieuse opère. Le métal liquide est attiré dans les espaces étroits entre les pièces par capillarité — la même loi physique qui permet aux arbres d'aspirer l'eau jusqu'à leurs feuilles les plus hautes. Cette force naturelle garantit que le métal d'apport pénètre dans chaque crevasse du joint, créant une liaison complète et sans vide, impossible à obtenir par des méthodes manuelles.
Une chaleur douce : le contrôle du four
Le chauffage localisé, comme celui d'une torche de soudage, est un événement violent. Il crée d'immenses gradients thermiques, laissant derrière lui un héritage de contraintes internes et de distorsions.
Un four sous vide, en revanche, chauffe l'ensemble lentement et uniformément. Chaque pièce, épaisse ou fine, atteint la température de brasage en même temps. Cette chaleur douce et enveloppante élimine le choc thermique et minimise la distorsion, ce qui la rend idéale pour les composants délicats et de haute précision où le maintien des tolérances est non négociable.
Là où la subtilité crée la supériorité
Cette approche disciplinée offre des avantages considérables qui ouvrent de nouvelles possibilités en matière de conception et d'ingénierie.
Concevoir l'impossible
- Métaux dissimilaires : Elle permet l'assemblage robuste de matériaux qui ne peuvent pas être soudés ensemble, comme le cuivre à l'acier inoxydable ou la céramique au métal.
- Géométries complexes : Des assemblages complexes comportant des centaines, voire des milliers de joints, tels que des échangeurs de chaleur compacts ou des réseaux de capteurs délicats, peuvent être assemblés simultanément en un seul cycle parfait.
- Composants délicats : Les pièces à parois minces ou fragiles qui seraient détruites par soudage peuvent être assemblées sans distorsion.
La force vient de l'intérieur
La liaison créée par le brasage sous vide n'est pas seulement une connexion de surface. Le métal d'apport diffuse légèrement dans les matériaux de base, créant une liaison métallurgique souvent plus solide que les métaux parents eux-mêmes. Les joints résultants sont propres, lisses et exempts de flux résiduel et d'oxydes qui favorisent la corrosion et la défaillance.
La transformation en une seule étape
Le cycle de chauffage et de refroidissement contrôlé est plus qu'un simple processus d'assemblage ; c'est une opportunité de traitement thermique. Des opérations telles que le recuit, le durcissement ou la relaxation des contraintes peuvent être intégrées directement dans le cycle de brasage. Cela élimine des étapes entières du processus de fabrication, économisant du temps, réduisant les coûts et améliorant les propriétés finales de l'assemblage.
La discipline du processus
Ce niveau de perfection s'accompagne d'un ensemble de compromis qui exigent une approche délibérée et stratégique. Ce n'est pas une solution universelle.
| Contrainte | Implication | Cas d'utilisation idéal |
|---|---|---|
| Coût d'investissement élevé | Les fours sous vide représentent un investissement important nécessitant des opérateurs qualifiés. | Applications critiques dans l'aérospatiale, le médical et la défense où l'intégrité des joints est primordiale. |
| Traitement par lots | Le processus est lent, avec de longs cycles de mise sous vide, de chauffage et de refroidissement. | Productions planifiées et répétables, pas pour des réparations uniques ou du prototypage rapide. |
| Limites physiques | Les composants sont limités par la taille de la chambre du four. | Composants qui rentrent dans la zone de travail disponible du four. |
En fin de compte, choisir le brasage sous vide, c'est décider de privilégier la pureté métallurgique, la stabilité dimensionnelle et la fiabilité absolue par rapport à la vitesse et au faible coût initial.
C'est un investissement dans la certitude. Atteindre ce niveau de contrôle métallurgique nécessite non seulement le bon processus, mais aussi un équipement irréprochable et fiable. Chez KINTEK, nous fournissons les fours de laboratoire spécialisés et les consommables qui permettent aux ingénieurs et aux scientifiques de transformer ces principes complexes en réalités tangibles et performantes.
Si votre travail exige des joints aussi solides et parfaits que les matériaux qu'ils unissent, nous pouvons vous fournir les outils pour y parvenir. Contactez nos experts
Guide Visuel
Produits associés
- Four à Pressage à Chaud sous Vide Machine à Pressage sous Vide Four Tubulaire
- Four à pressage à chaud par induction sous vide 600T pour traitement thermique et frittage
- Four de Pressage à Chaud sous Vide Machine de Pressage sous Vide Chauffée
- Four de traitement thermique sous vide et four de fusion par induction à lévitation
- Four de traitement thermique et de frittage sous vide de tungstène à 2200 ℃
Articles associés
- Le paradoxe de la pureté : choisir le cœur de votre four de pressage à chaud sous vide
- Four de presse à chaud sous vide : un guide complet
- Guide complet pour l’application du four de presse à chaud sous vide
- Forger la perfection dans le vide : la physique des matériaux ultra-denses
- Vaincre le vide : Le pouvoir silencieux du pressage à chaud sous vide